

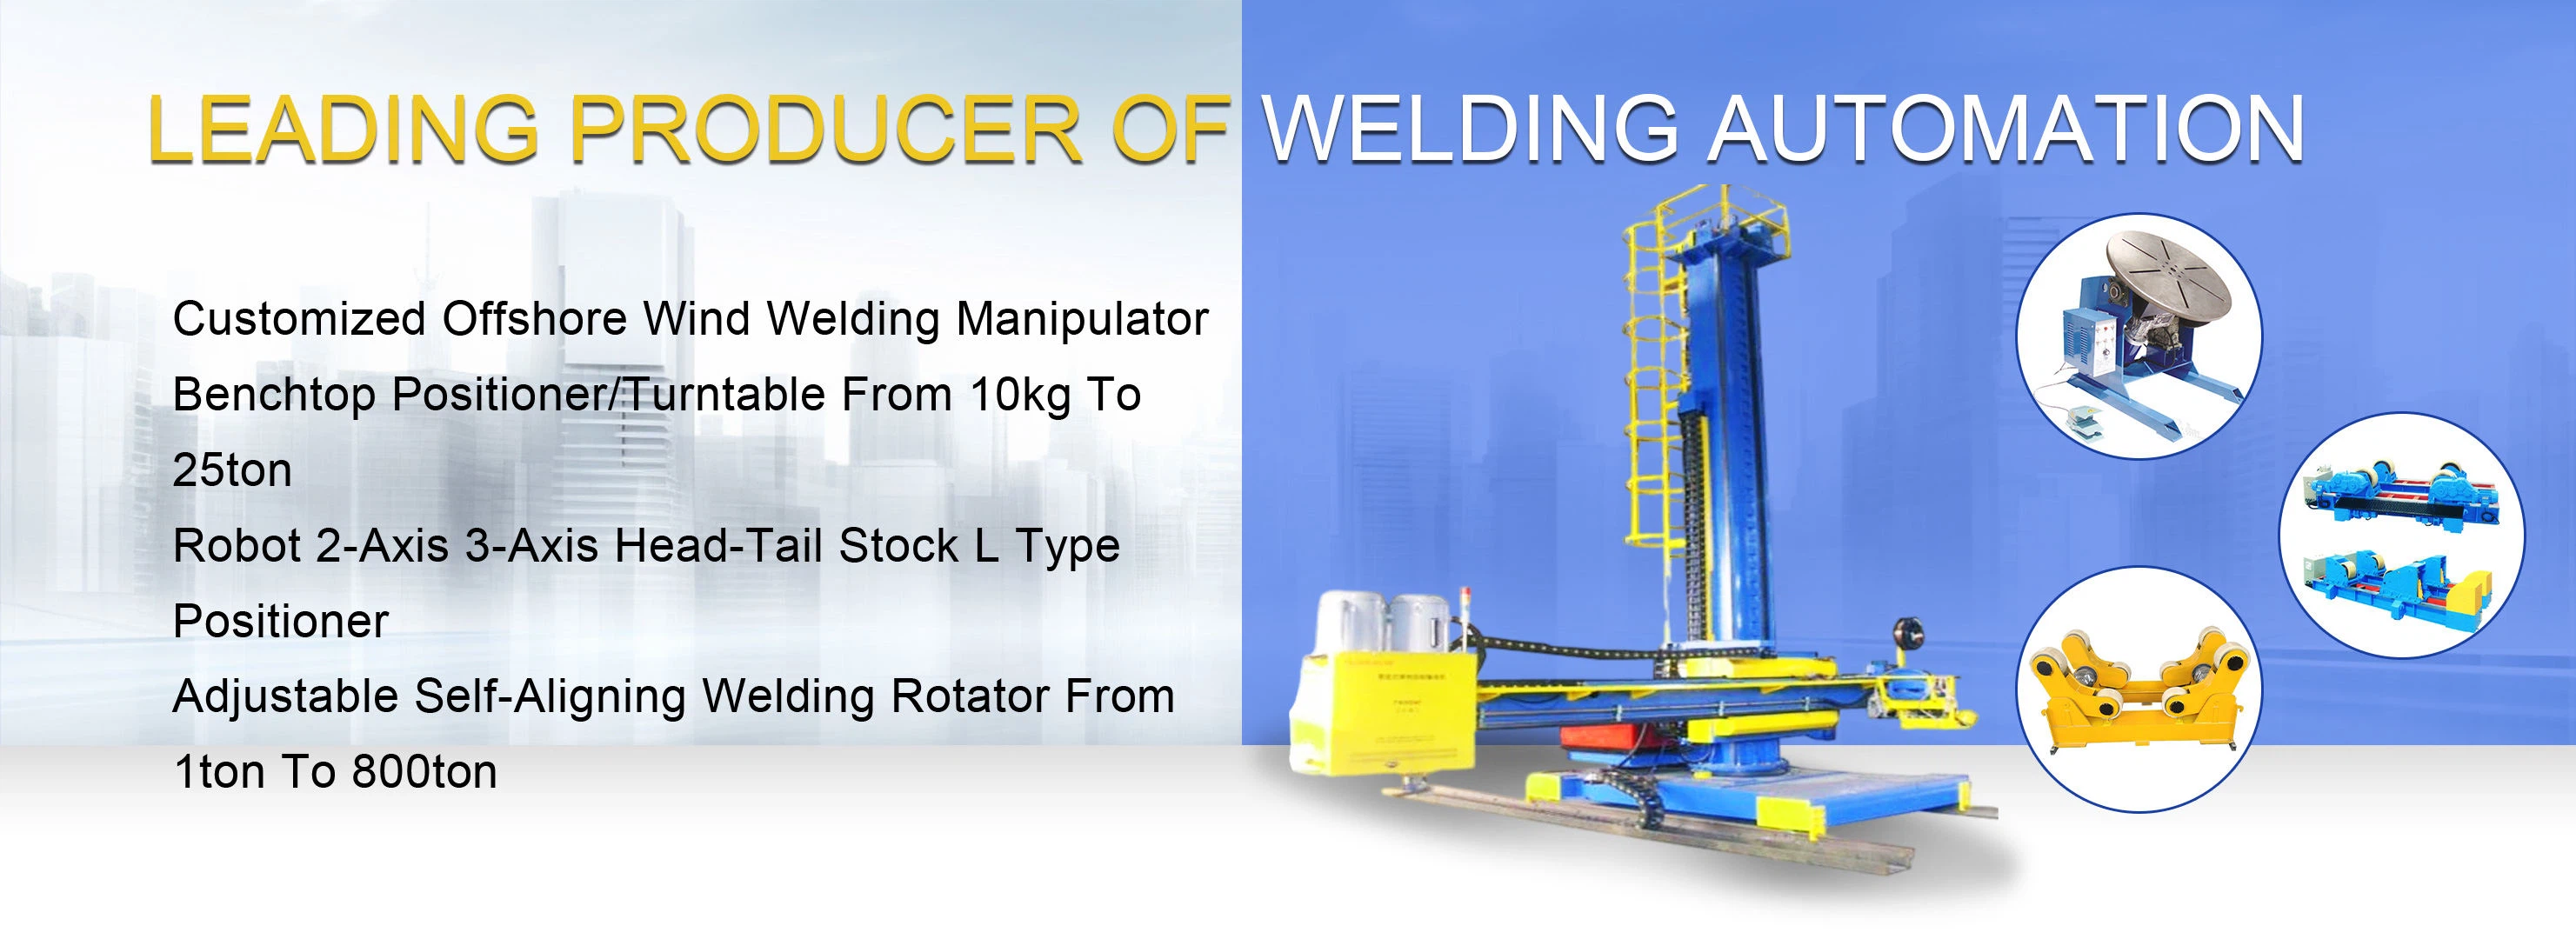
용접 공정 중에 용접 롤러 프레임의 활성 추적 시스템은 용융 풀의 위치에 직접적인 영향을 미칩니다. 그러나 장비 전송 장치가 조정되지 않으면 용접 프로젝트가 불안정해지거나 중단될 수 있습니다.
용접 롤러 프레임의 경우 롤러와 용접물은 모두 원형이고 모든 롤러의 길이는 동일하며 축은 평행합니다. 그러면 활성 롤러 용접물의 기능은 용접부에 가해지는 힘이며, 이는 용접부에 대한 롤러 스프로킷의 반력이며 이를 원주방향 힘이라고 합니다. 즉, 용접물이 축을 중심으로 회전하는 경우 축이 위로 또는 아래로 움직이지 않습니다.
예를 들어 용접 롤러 프레임 장치의 타이밍이 약간 잘못되어 용접 형상이 다르거나 불규칙한 경우와 같이 롤러 프레임의 특정 부분이 심각하게 손상된 경우 전면 롤러와 후면 롤러가 매우 다르며, 롤러의 축과 용접물의 축은 다릅니다. 평행하지 않습니다. 이러한 방식으로 용접물의 구동 롤러와 구동 롤러 사이의 국부적 접촉이 위아래로 점프하는 샤프트를 형성합니다.
동일한 시점에서 편향된 롤러가 더 많으면 용접물 축이 점점 더 빠르게 위아래로 이동합니다. 용접물의 왼쪽과 오른쪽이 강조되더라도 축의 속도는 변하게 됩니다. 용접된 롤러 프레임의 샤프트가 동일한 평면에 있는 경우 롤러 사이의 간격은 샤프트가 위아래로 움직이는 속도에 영향을 미치지 않습니다. 따라서 롤러 프레임 장치의 시분할 오류는 허용되지 않습니다.